

Производство
Технологии производства ложементов
Мы не привязаны к одному станку. Метод выбирается под геометрию изделия и тираж: от единичного ложемента до партии в сто тысяч штук.
Пять методов
под задачу и тираж
До 100 мм
за один проход раскроя
От 1 до 100 000
образец и серия
Методы
Пять способов получить ложемент
У каждого метода своя область применения и своё ограничение. Ниже оба, потому что выбор метода определяет и цену, и сроки.
Метод 1
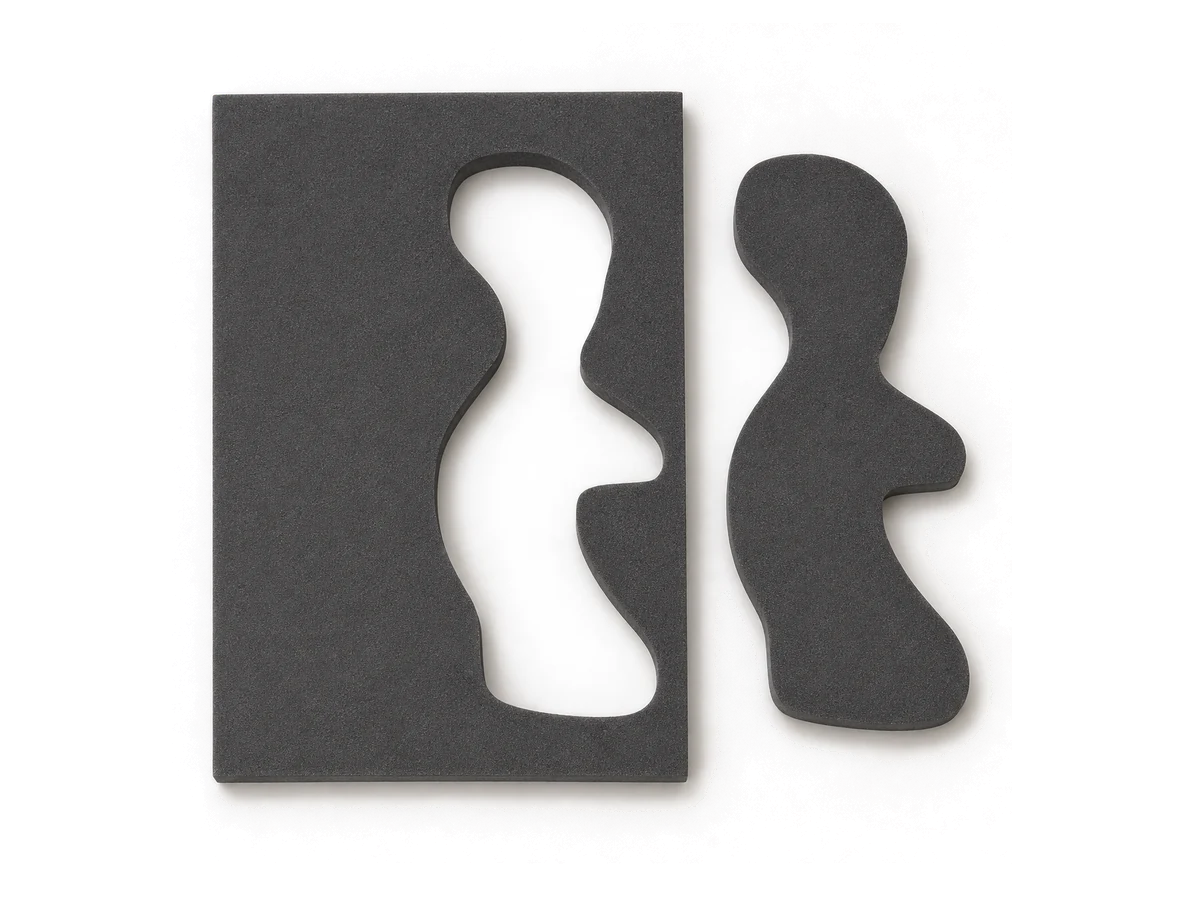
Плоттерный раскрой
Без нагрева и оплавленного края
Осциллирующий нож вибрирует с высокой частотой и режет материал подобно электролобзику. Температурного воздействия нет, поэтому край не оплавляется и не даёт запаха гари. Это важно для пищевой и медицинской упаковки.
- Чистый край без оплавления и запаха
- Толщина до 100 мм за один проход
- Высокая скорость на средних тиражах
Очень мелкие отверстия вырезать сложнее, чем вырубкой.
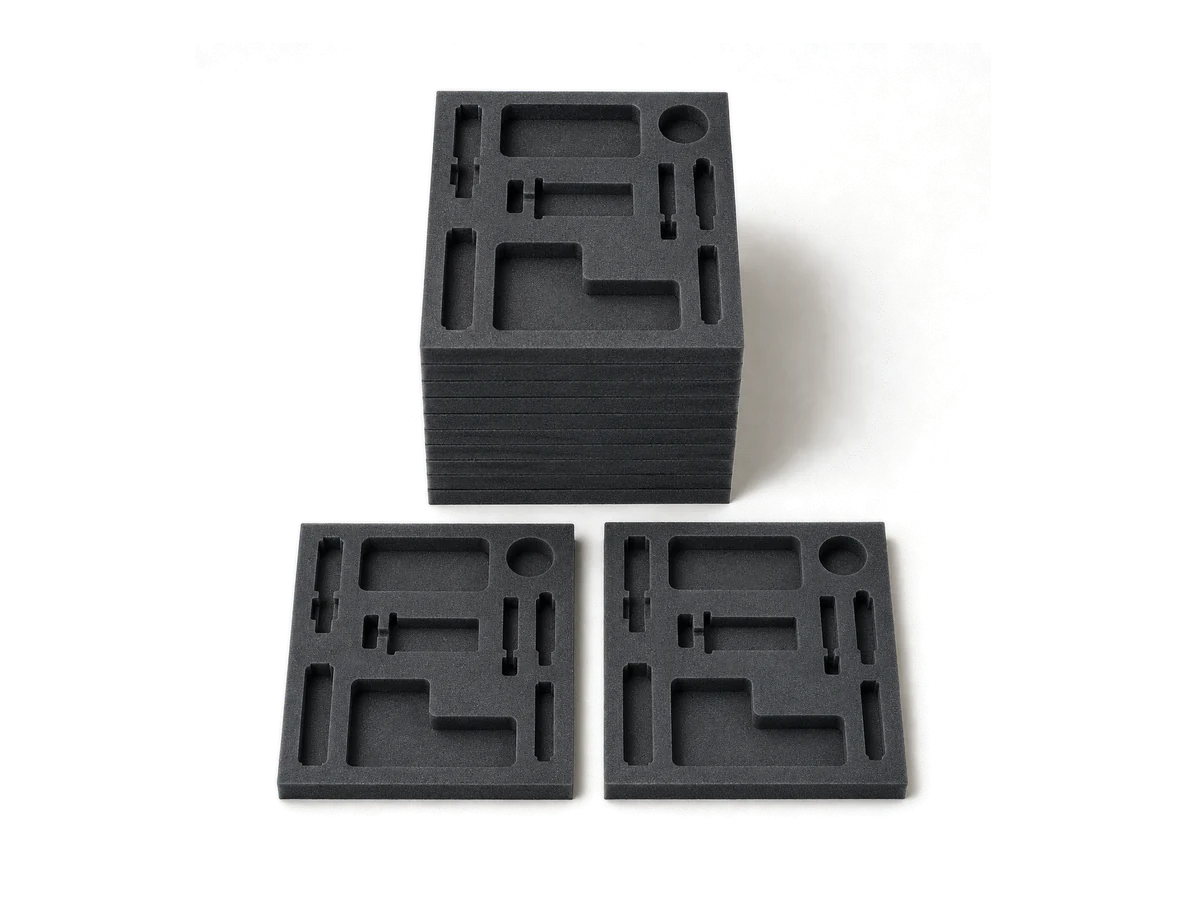
Метод 2
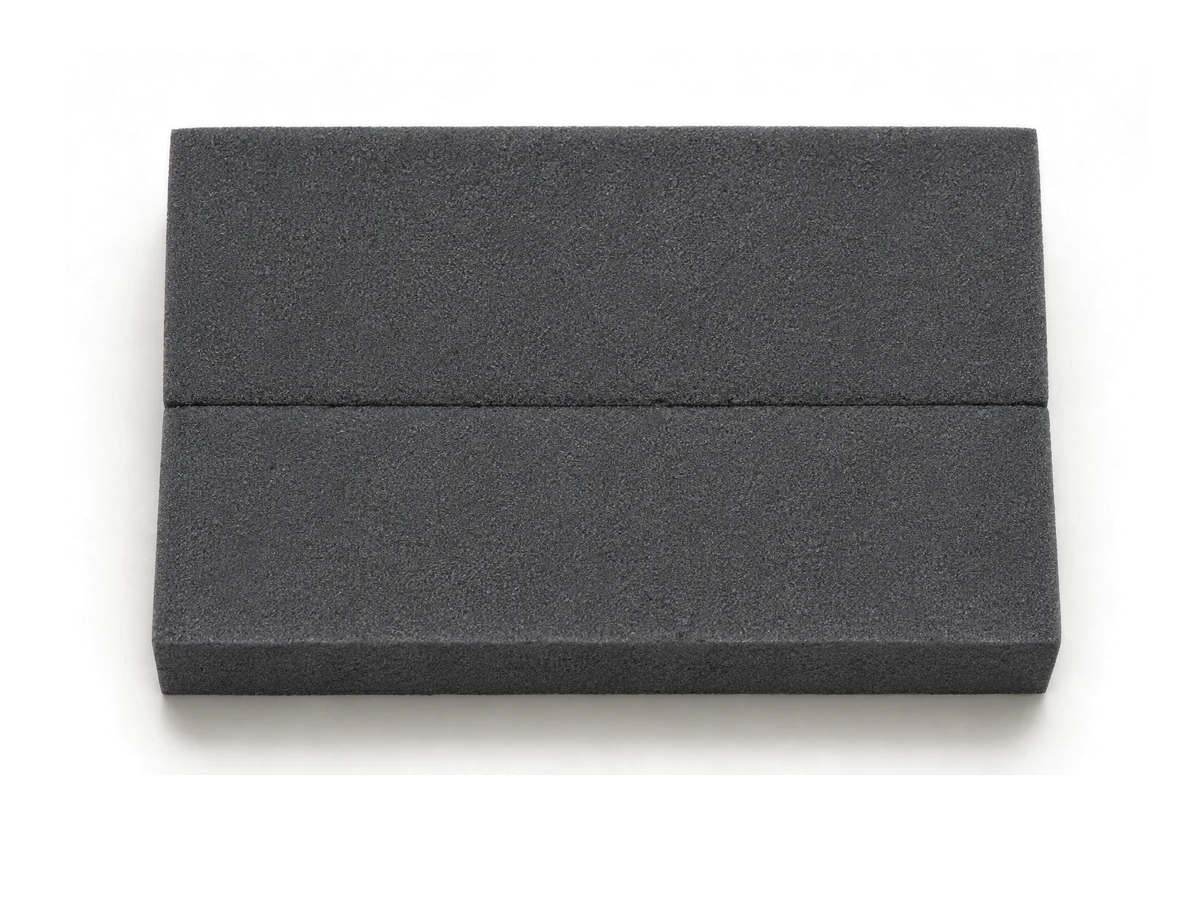
Термическая спайка
Монолитное соединение без клея
Листы вспененного материала соединяются нагревом в монолитную конструкцию. Клей и растворители не используются вовсе, а стык получается прочнее самого материала: расклеиться ему просто негде.
- Стык прочнее материала, не расклеивается
- Толщина спайки до 100 мм
- Без клея и растворителей: подходит для пищевой и медицинской упаковки
Применяется для ППЭ, НПЭ, EPP и других вспененных полимеров.
Метод 3
Вырубка по штампам
Деталь за один удар пресса
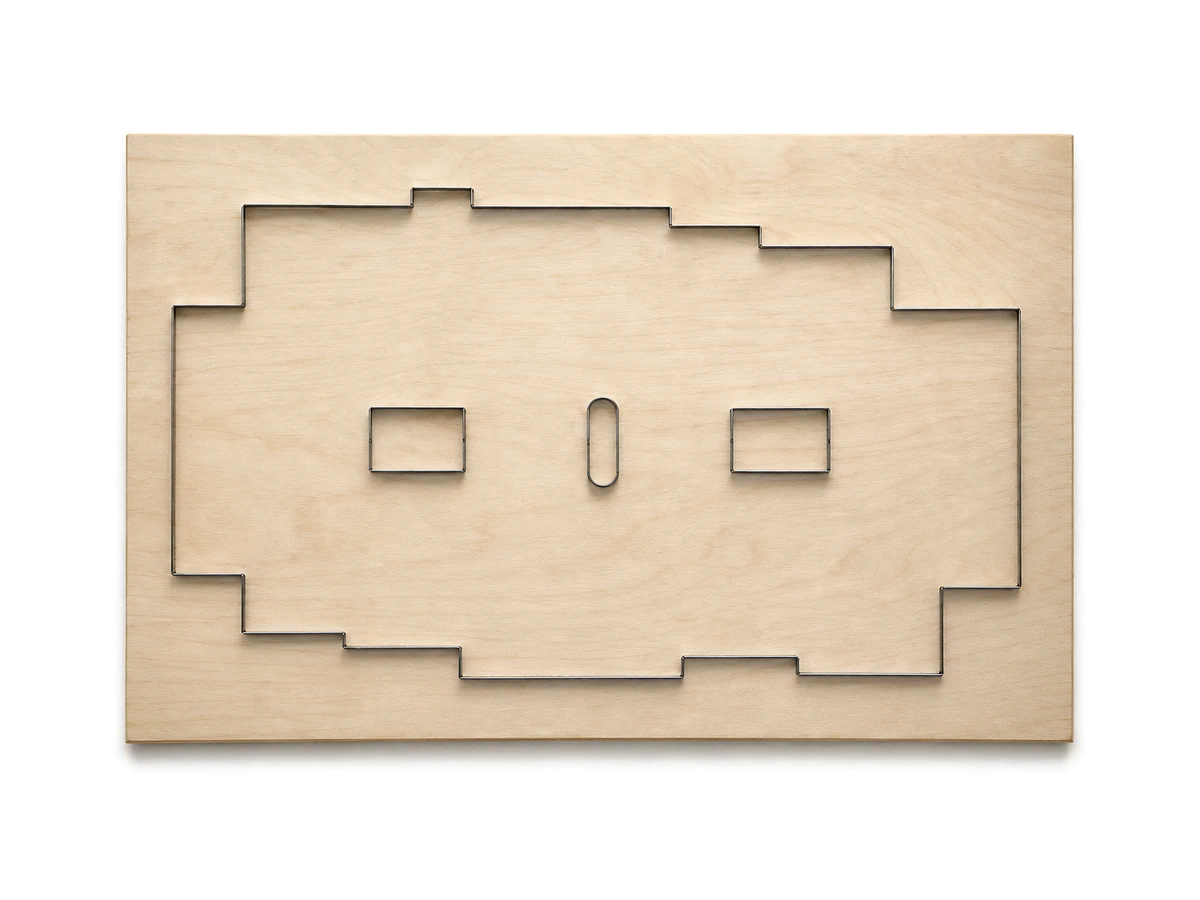
Изготавливается штанц-форма со стальными ножами, она встаёт в пресс. Один удар — деталь готова. Форма хранится у нас как оснастка, поэтому повторный заказ идёт без новой подготовки.
- Деталь примерно за секунду
- Самая низкая цена в большом тираже
- Повторяемость: серия одинакова от партии к партии
Нужна штанц-форма, поэтому метод окупается примерно от 10 штук.
Метод 4
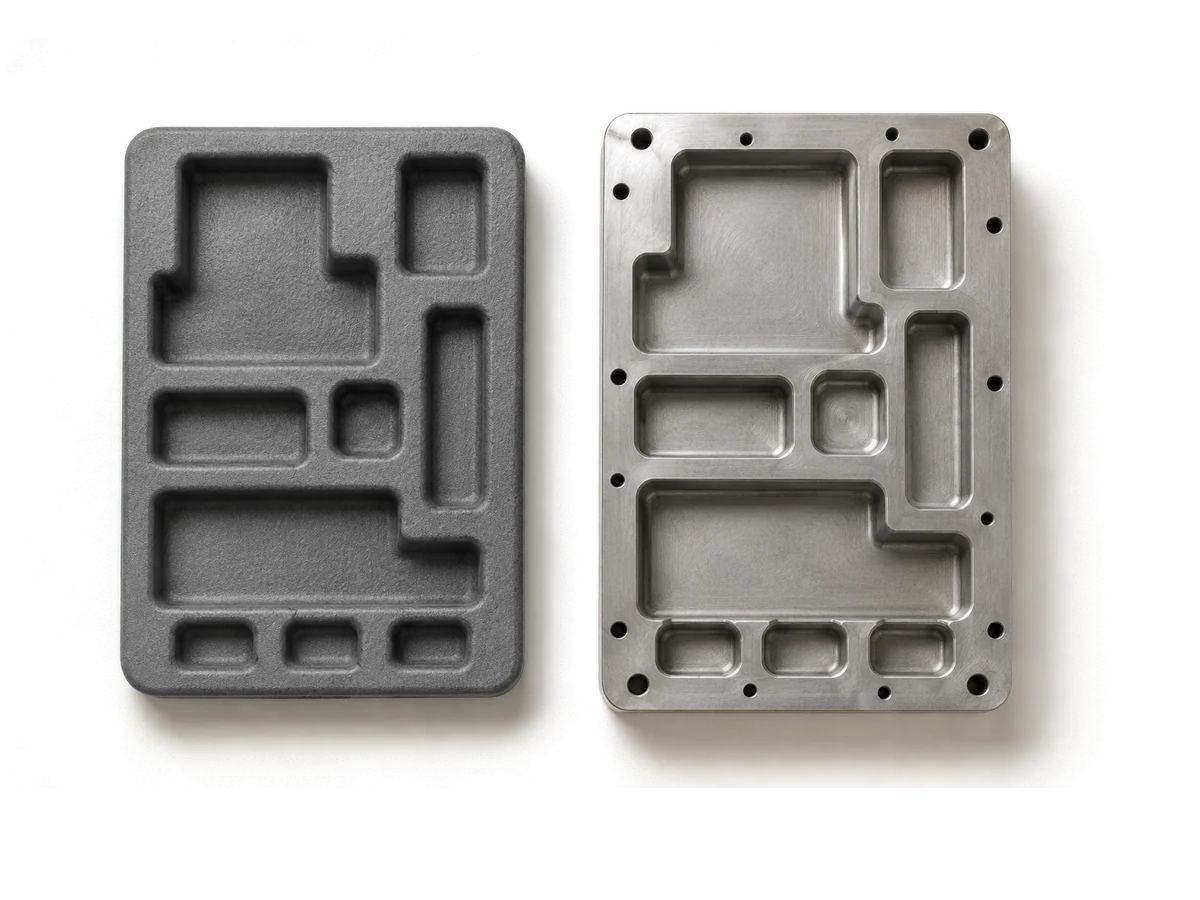
Формовка EPP и пенопласта
Сложная геометрия за один цикл
Гранулы вспененного полипропилена или пенополистирола подаются в алюминиевую пресс-форму и спекаются под паром и давлением в монолитное изделие. Точность геометрии — до 0,5 мм.
- Любые выемки, рёбра жёсткости и замковые элементы за один цикл
- Стабильное качество каждого изделия в партии
- EPP восстанавливает форму после удара: подходит для оборотной тары
Нужна пресс-форма, минимальный тираж примерно от 1000 штук.
Метод 5
Послойная склейка
Так делаются глубокие ложементы
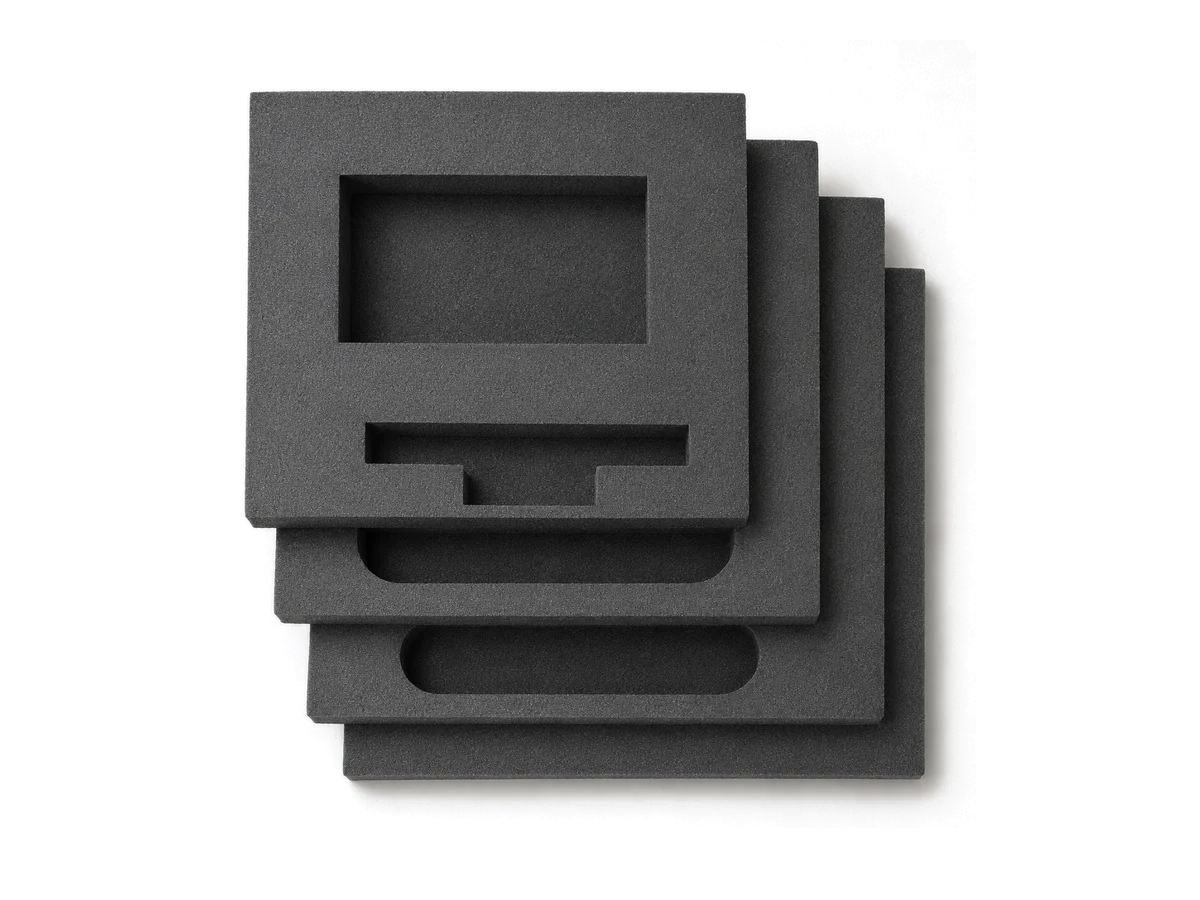
Ложемент толщиной 150 мм конструктор разбивает на слои — например, пять по тридцать миллиметров. Каждый слой режется отдельно, после чего слои соединяются промышленным адгезивом.
- Глубина ограничена тарой, а не станком
- Ступенчатое дно под переменный профиль изделия
- Двухцветные комбинации: другой цвет снизу для визуального контроля
Клеевой состав подбирается под пару материалов и условия эксплуатации.
Выбор
Какой метод под вашу задачу
Ориентир по тиражу и форме изделия. Точный выбор инженер делает после замеров.
| Задача | Метод |
|---|---|
| Единичный ложемент или образец | Плоттерный раскрой |
| Партия до сотни штук | Плоттерный раскрой и послойная склейка |
| От сотни штук, сложная объёмная форма | Формовка EPP или пенопласта |
| От тысячи штук, плоская геометрия | Вырубка по штампам |
| Глубина больше 100 мм | Спайка или склейка слоёв |
| Пищевая и медицинская упаковка | Плоттерный раскрой и спайка, без клея |
Склад
Материалы в наличии
Более пятидесяти видов и плотностей на складе. Это значит, что заказ не ждёт поставки сырья: раскрой начинается в день утверждения макета.
Шесть групп
- ЭВА
- Плотный, гладкий, влагостойкий. Для тяжёлых предметов и презентационных кейсов.
- ППЭ
- Сшитый пенополиэтилен. Рабочий материал большинства заказов.
- НПЭ
- Несшитый пенополиэтилен. Дешевле и мягче, для одноразовой транспортной упаковки.
- Поролон
- Пенополиуретан. Мягкая амортизация при минимальном весе.
- Пенопласт
- Пенополистирол, включая ПСБ-С. Для серийной одноразовой упаковки.
- EPP
- Вспененный полипропилен. Восстанавливает форму, для оборотной тары.
Восемнадцать единиц оборудования на участках раскроя, вырубки, формовки и сборки. Каждая партия материала проходит входной контроль по плотности.
Инжиниринг
Что делает конструкторское бюро
Станок режет то, что ему дали. Разница между работающим ложементом и просто вырезанным материалом появляется до раскроя.
Четыре задачи
- Оцифровка изделия
- Снимаем мерки или сканируем предмет, если чертежа нет. Модель делаем сами.
- Эргономика укладки
- Раскладываем комплект с учётом баланса веса, чтобы кейс не переворачивался и открывался в понятном порядке.
- Технологические допуски
- Закладываем посадку под задачу: свободную, если предмет достают ежедневно, или в натяг, если он не должен шевелиться вовсе.
- Выемки под пальцы
- Проектируем захваты, иначе плотно сидящий предмет невозможно достать, не поддевая его инструментом.
Вопросы
Частые вопросы
Какой метод выберете для моего заказа?
Решают три вещи: тираж, глубина посадки и сложность формы. Единичный заказ дешевле раскроить плоттером, серию от тысячи штук — вырубить по штампу, объёмное изделие сложной формы — отформовать. Если ложемент глубже ста миллиметров, слои спаиваются или склеиваются.
Можно ли приехать к вам на производство?
Да. Покажем станки, дадим потрогать образцы материалов и познакомим с инженером, который будет вести ваш заказ. Приезд стоит согласовать заранее.
Чем спайка лучше склейки?
Спайка не использует клей вообще: листы соединяются нагревом, и шов получается прочнее самого материала. Это важно для пищевой и медицинской упаковки и там, где ложемент вскрывают годами. Склейка остаётся, когда нужно соединить разные материалы или разные цвета.
Разобрали подробнее
- Минимальный тираж ложементов: когда выгодна одна штука, а когда сотняЛожемент делают от одной штуки. От десяти окупается штамп, примерно от сотни падает себестоимость, от тысячи появляется формовка — разбираем пороги.
- Плоттер, штамп, формовка: каким способом делают ложементПлоттерный раскрой, спайка, вырубка по штампу, формовка и послойная склейка: какой способ под какую задачу и тираж, как набирают глубину больше 100 мм.
- Как заказать ложемент без чертежа: фото с линейкой или образецЧертёж не обязателен: хватит фотографии изделия с линейкой, замеров или самого предмета. Что прислать, что уточнит конструктор и сколько ждать расчёт.
Заявка
Обсудить задачу с инженером
Опишите изделие, тираж и габариты — предложим метод, посчитаем оснастку, если она нужна, и назовём стоимость единицы.
Если не знаете, какой метод нужен, это нормально: его выбирает инженер, а не заказчик.